Prévention incendie transtockeur — Hypoxie
Votre transtockeur ne brûlera pas. Le feu n'y trouvera plus de comburant.
Dans un transtockeur, l’eau ne protège pas — elle détruit. ABSOGER conçoit des systèmes de prévention par réduction d’oxygène qui empêchent toute ignition à l’intérieur du volume protégé, conformes à la norme NF EN 16750+A1, sans jamais compromettre la robotique ni la logistique.
24/7
0
Pourquoi les systèmes traditionnels échouent face aux exigences d'un transtockeur automatisé
L'eau n'atteint plus le foyer à grande hauteur
Propagation incontrôlable dans un volume densifié
Les moyens d'extinction détruisent la robotique
Sprinklers, brouillard d’eau, mousse ou gaz inertants : tous les systèmes d’extinction génèrent des dommages collatéraux importants sur les équipements électroniques et la mécanique de précision. Une activation, même partielle sur fausse alarme, paralyse la chaîne logistique pendant des mois.
Le compartimentage coupe-feu sacrifie la capacité de stockage
Pour limiter la propagation, la réglementation et les assureurs imposent souvent la division du volume en compartiments coupe-feu. Sur un transtockeur conçu comme un volume unique, cette division entraîne des pertes de capacité substantielles et complexifie la circulation des robots.
L'hypoxie change l'équation économique du transtockeur
Un volume unique, sans compartimentage coupe-feu
La prévention par réduction d’oxygène ne nécessite aucune division coupe-feu. Le transtockeur conserve sa logique industrielle d’origine : capacité de stockage maximale, fluidité robotique totale, suppression des portes coupe-feu et des détecteurs in-rack.
Ignition impossible, protection homogène 24/7
Le système maintient en permanence une concentration d’oxygène inférieure au seuil d’inflammabilité du matériau stocké (typiquement 14-16 % d’O₂). Aucun feu ne peut démarrer — la protection est continue en tout point du volume, du sol à 30 mètres, sans angle mort.
Aucun dommage sur le patrimoine industriel
Le système hypoxie ne détruit rien. Pas d’eau sur la robotique, pas de mousse sur les marchandises, pas de choc thermique sur les capteurs. En cas d’élévation anormale du taux d’O₂, le générateur compense automatiquement et la continuité d’exploitation est garantie.
Reconnu par les normes et les assureurs industriels
Votre transtockeur représente plusieurs millions d’euros d’investissement — la prévention par hypoxie le protège sans jamais l’endommager.
Systèmes & Solutions
Trois configurations adaptées à chaque projet automatisé
Géométrie, hauteur, type de marchandise, fréquence d’ouverture des SAS, zones tempérées adjacentes : ABSOGER dimensionne la solution adaptée à votre infrastructure spécifique.
Hypoxie continue sur volume unique
Destiné aux transtockeurs neufs, silos automatisés et entrepôts robotisés grande hauteur. Production d’air appauvri en continu pour maintenir une cible de 14-15 % d’O₂, avec surveillance permanente par capteurs redondants et gestion automatique des compensations liées aux ouvertures de SAS et aux variations de température.
Equipements:
- SMART CONTROL
- SUP'Air Vision V7
- Générateur PSA-F
- Capteurs O₂ EN 50104
Hypoxie multi-zones mutualisée
Conçu pour les sites combinant plusieurs volumes — transtockeur, chambres adjacentes et zones de préparation. Un seul système de production d’azote alimente plusieurs zones aux consignes différenciées, optimisant l’investissement et la consommation énergétique par mutualisation de la production.
Equipements:
- SMART CONTROL
- SUP'Air Vision V7
- Générateur PSA-F
- Réseau de distribution dédié
Retrofit sur installation existante
Pour les transtockeurs déjà en exploitation ou les projets de remplacement d’une protection conventionnelle. ABSOGER audite l’étanchéité, dimensionne le système et planifie l’installation par phases avec un impact minimal sur la logistique, sans arrêt prolongé de l’exploitation.
Equipements:
- SMART CONTROL
- SUP'Air Vision V7
- Générateur PSA-F
- SAS pressurisés
Équipements
Des équipements conçus pour fonctionner 24/7
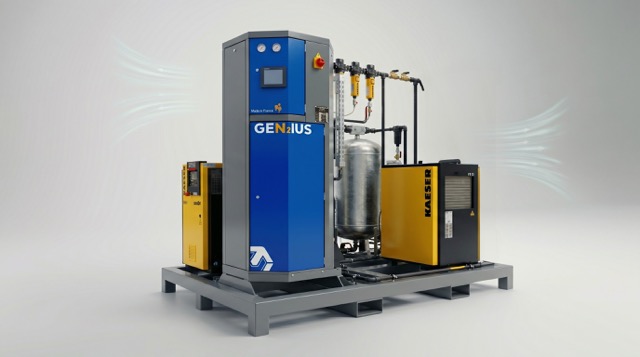
Générateur d'azote PSA-F
Produit de l’air appauvri en oxygène en continu via la technologie PSA (Pressure Swing Adsorption), éprouvée sur plus de 30 ans d’installations. Dimensionnement précis selon le volume protégé, le seuil d’inflammabilité du matériau et le profil de fuite du bâtiment.
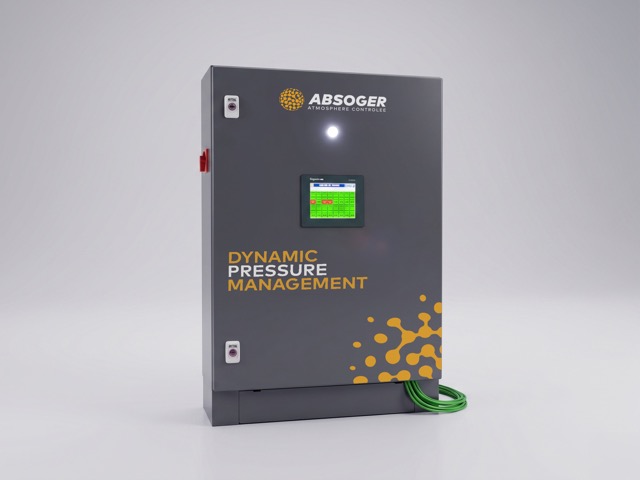
SMART CONTROL — automate de pilotage
Pilote le système en mode centralisé : surveillance continue des concentrations O₂ par zone, gestion automatique des consignes, enregistrement des données sur 12 mois minimum conforme à la norme, et reporting automatique.
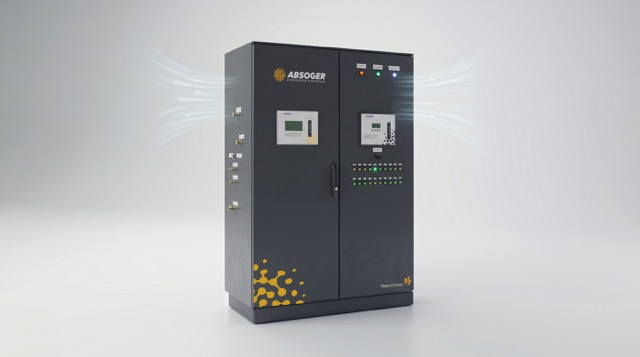
SUP'Air Vision V7 — supervision graphique
Interface graphique temps réel pour les responsables maintenance, exploitation et sécurité. Visualisation immédiate, historique des événements, accès distant sécurisé, intégration GTB et génération automatique des rapports d’exploitation.
Capteurs O₂ redondants EN 50104
Mesure de la concentration en oxygène en plusieurs points du volume protégé. Conformes au minimum imposé par la norme EN 16750 (au moins 3 capteurs par volume, distribution selon le tableau normatif), avec redondance garantissant la fiabilité opérationnelle.
SAS pressurisés et étanchéités
Conception sur mesure intégrée à l’architecture du transtockeur pour limiter les fuites lors des passages logistiques. Optimise le débit d’azote nécessaire et intègre le contrôle d’accès personnel conforme à la classe de risque hypoxie applicable.
Cas client
Blue Whale sécurise son transtockeur sans perdre une position de stockage
- Producteur-expéditeur de pommes — Moissac, Tarn-et-Garonne
Blue Whale a déployé un transtockeur automatisé grande hauteur sur son site de Moissac pour le stockage de pommes en vrac, avec quatre contraintes simultanées difficiles à concilier : grande hauteur, ouvertures fréquentes de SAS, accès personnel pour la maintenance et conservation à basse température. Une protection sprinkler aurait imposé un compartimentage coupe-feu incompatible avec l’engagement de continuité logistique. ABSOGER a mis en place un système hypoxie continu dimensionné selon NF EN 16750+A1, piloté par SMART CONTROL et supervisé via SUP’Air Vision V7.
- Protection incendie 24/7 sur la totalité du volume, sans aucun compartimentage coupe-feu.
- Aucune perte de capacité de stockage : le transtockeur exploite la totalité de son volume théorique.
- Système reconnu par les autorités compétentes et par l'assureur du site.
Questions fréquentes sur prévention incendie
Comment garantissez-vous l'étanchéité d'un silo de grande hauteur ?
Les transtockeurs modernes en panneaux sandwich offrent une étanchéité naturelle élevée. Avant toute installation, ABSOGER audite les points critiques — joints de panneaux, passages de gaines, SAS, traversées techniques — et procède aux étanchéités complémentaires nécessaires.
Le système compense automatiquement les renouvellements d'air liés à l'exploitation, en optimisant la consommation énergétique du générateur d'azote. Un test d'étanchéité au ventilateur est réalisé avant la mise en service, conformément à la norme EN 16750.
Le personnel peut-il intervenir dans un transtockeur en hypoxie ?
Le système est-il compatible avec un transtockeur en froid négatif ?
Peut-on installer le système sur un transtockeur déjà en exploitation ?
Oui. ABSOGER réalise des projets retrofit avec un impact minimal sur l'exploitation : audit de l'étanchéité existante, dimensionnement du système, et installation planifiée par phases pour préserver la continuité logistique. Selon la configuration, la mise en service peut s'effectuer sans arrêt prolongé. Le retrofit est particulièrement pertinent lorsqu'un système conventionnel arrive en fin de vie ou lorsque l'assureur demande un renforcement de la protection.
Protégez votre installation automatisée sans la mettre en risque
« * » indique les champs nécessaires
Une technologie certifiée et reconnue
Les projets ABSOGER de prévention par réduction d’oxygène sont conçus dans le strict respect du cadre normatif européen. Cette conformité garantit la pleine couverture légale et technique de l’installation, ainsi que sa reconnaissance par les assureurs industriels et les autorités compétentes.
Vous pourriez aussi être intéressé par
Vous protégez un entrepôt classique sans automatisation ? Découvrez la solution hypoxie ABSOGER pour bâtiments logistiques généralistes, avec le même niveau de protection sans les contraintes du transtockeur.
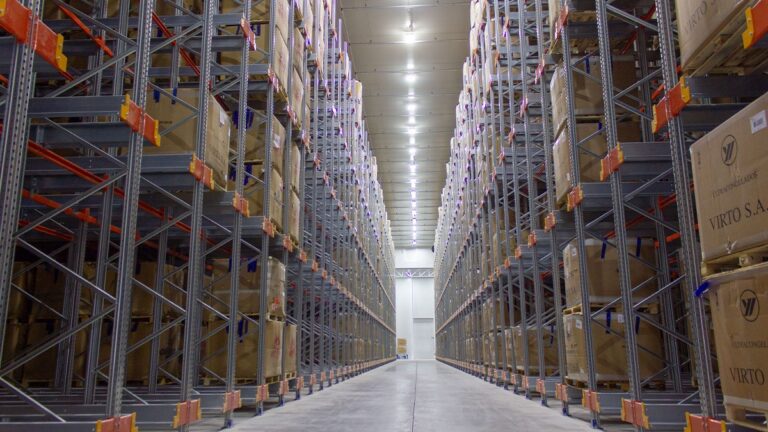
Stockage à -22 °C ? L’hypoxie est la seule technologie de prévention incendie qui ne gèle pas, n’introduit aucune humidité et ne détruit pas. Une solution conçue pour les contraintes spécifiques du froid négatif.
CTA : Découvrir la solution